裏波溶接で失敗する原因とは?プロが明かすTIG設定と美ビードの極意
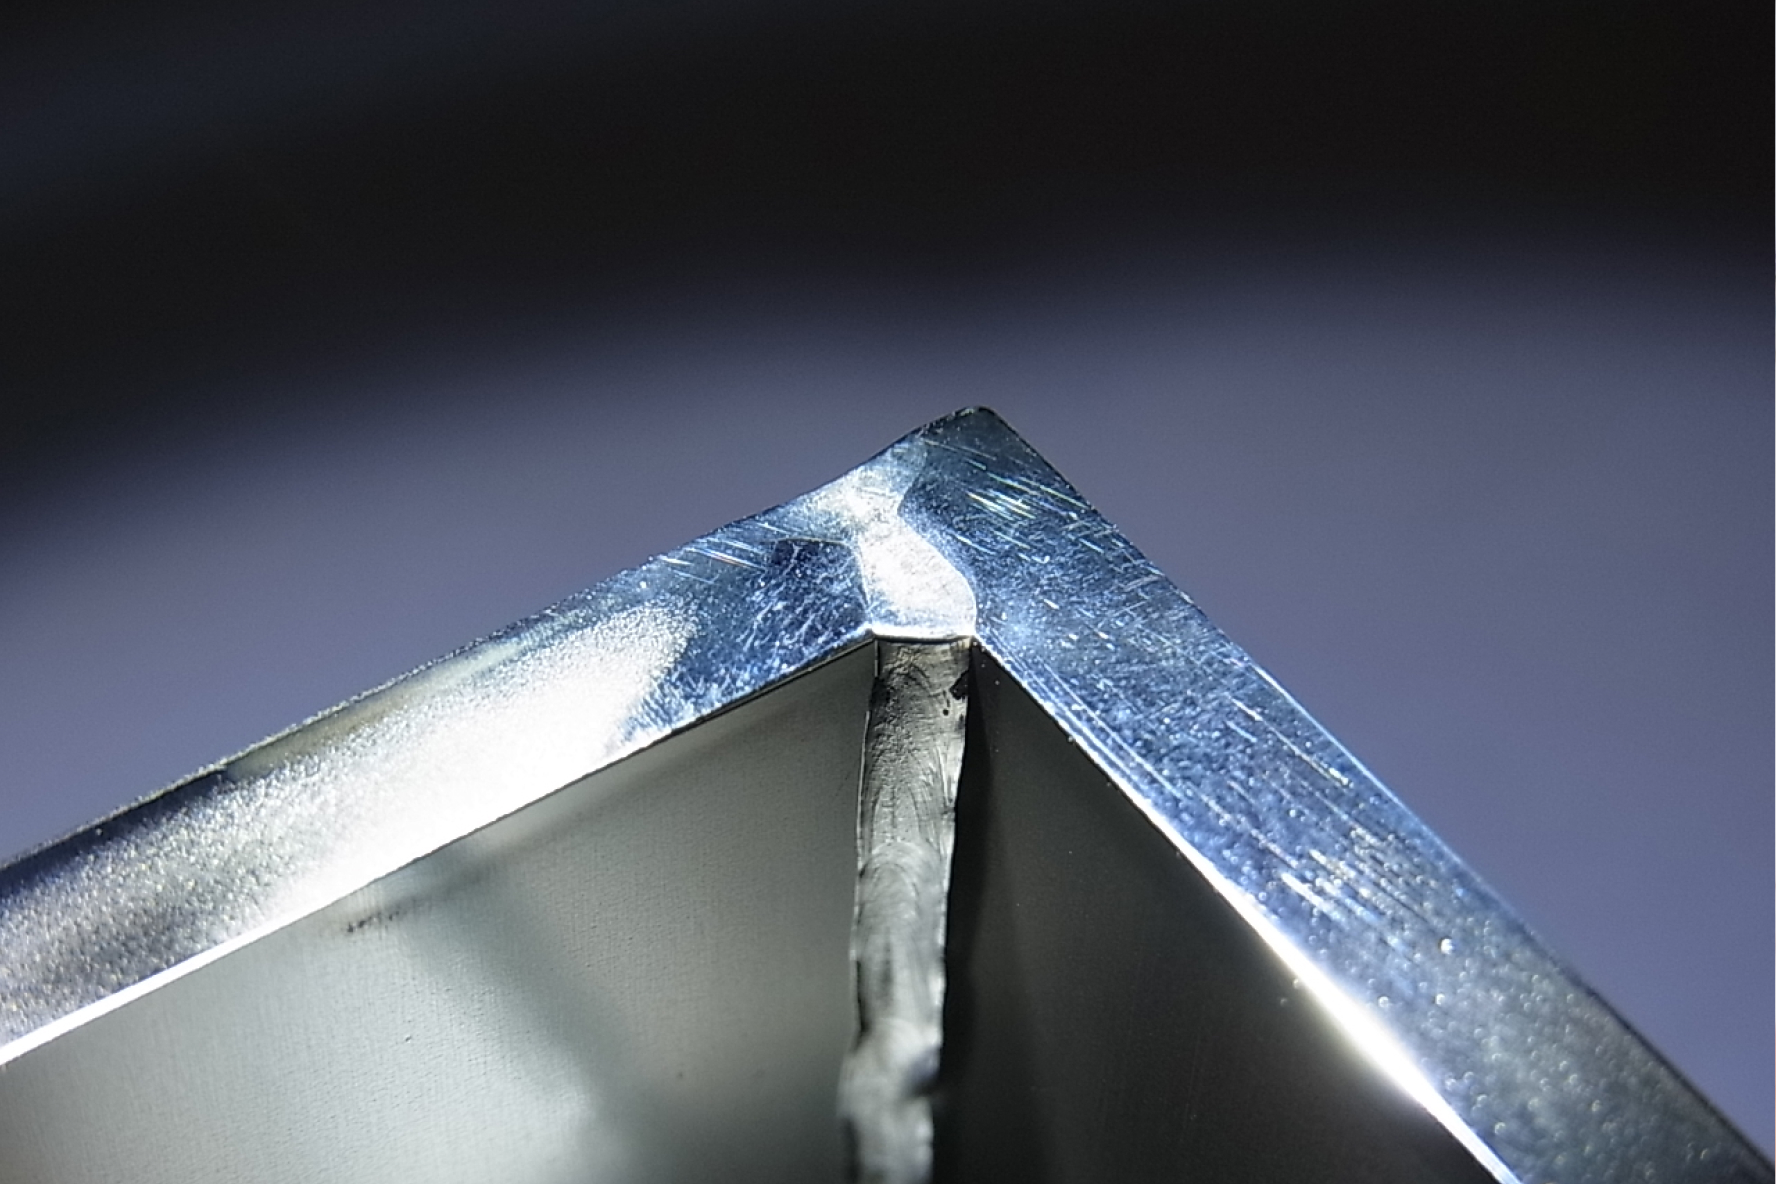
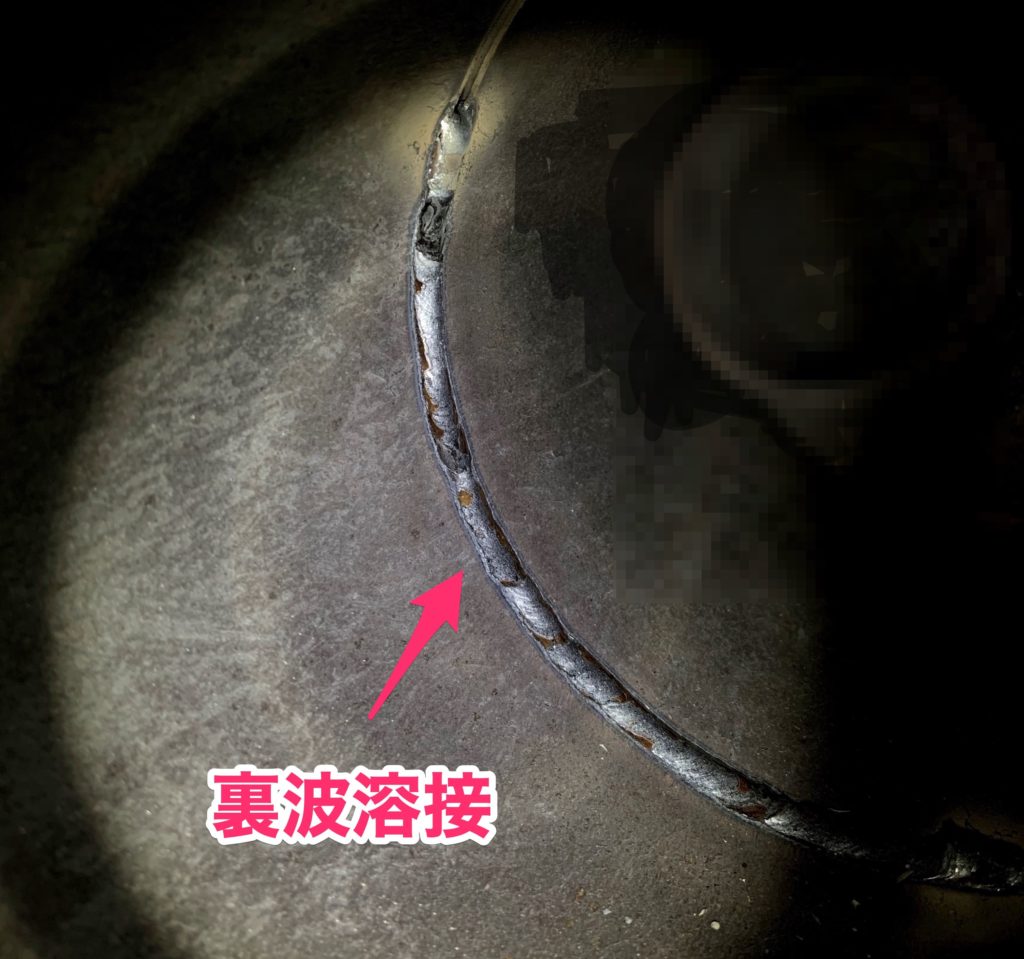
配管工事やプラント施工の現場で、溶接技術者の腕前を測る最大の試金石となるのが「裏波溶接」です。表側からの入熱と溶加材の供給だけで裏面に均一な余盛を形成するこの技術は、ほんの数ミリのズレや数アンペアの誤差が命取りになります。外観検査や放射線透過試験(RT)で不合格判定を突きつけられ、現場で頭を抱えた経験を持つ作業者は決して少なくありません。
裏面が見えないブラインド状態の中で、なぜ熟練者は狙い通りの美ビードを連続して出せるのか。2026年現在の最新施工現場で求められる品質水準を踏まえ、失敗を招く構造的な要因から、TIG溶接における適正パラメータ、溶融池(キーホール)のコントロール技術まで、現場目線でその真相を解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:裏波が出ない最大の原因は「熱量不足」と「開先精度の粗さ」にあり、電流を下げすぎることが逆に溶け込み不良を誘発する。
- 要点2:プロはルート間隔(ギャップ)と棒入れのタイミングを完全に同調させ、キーホールの開閉リズムで裏ビードの高さを自在に制御している。
- 要点3:JIS検定や高圧配管の合格基準をクリアするには、初層溶接時の裏波形成だけでなく、2層目の肉盛りによる引き込み現象の防止と適切なバックシールド管理が不可欠。
なぜキレイな裏波が出ないのか?初心者が陥る失敗の決定的な理由
裏波溶接に挑む技術者が最初につまずくポイントは、「表から見えている溶融池の様子と、裏面の溶け込み状態が一致しない」というギャップにあります。裏面にビードが出ない、あるいは裏カエリ(凹み)や溶け落ちが発生してしまう背景には、溶融池の表面張力と重力、そしてアーク力(プラズマ気流の圧力)のバランス崩壊が存在します。
特に現場で頻発する裏波溶接の欠陥原因を整理すると、大半は「開先の不揃い」と「トーチ操作の迷い」に集約されます。初学者は母材に穴が開く恐怖から、アークを母材端面に長く当て続けられず、結果として裏まで溶融が届かない溶け込み不良の理由を作ってしまいます。逆に、熱を入れすぎてキーホール(母材同士が溶け合ってできる裏側の貫通孔)を広げすぎると、溶融金属が自重を支えきれずにドロップ(溶け落ち)を引き起こします。
さらに見落とされがちなのが、タングステン電極の突き出し長さとアーク長です。アーク長が2mm以上に広がると電圧が上昇して入熱が拡散し、狭いルート部を局所的に溶かし込むことが不可能になります。「狙ったルートエッジを確実に溶かす極短アークの維持」ができていなければ、どんなに高価な溶接機を使っても均一な裏波は生まれません。
【データ比較】裏波溶接を成功させる推奨施工条件と不合格リスク一覧
配管溶接における裏波溶接の成否は、溶接アークを飛ばす前の「段取り」で8割が決まります。炭素鋼配管(Sch40・板厚約3.7mm〜6.0mmクラス)を想定した、標準的な開先設定とTIG電流の相関データを以下に示します。
| 施工項目 | プロの推奨設定・数値データ | 一般的な許容公差・現場基準 | 編集部の見解・不合格リスクの検証 |
|---|---|---|---|
| 開先角度(ベベルアングル) | 60°〜65°(片側30°〜32.5°) | ±5°以内 | 狭すぎるとトーチが奥まで届かず融合不良に。広すぎると初層の入熱過多を招く。 |
| ルート面(ランド厚み) | 1.0mm〜1.5mm | 0.8mm〜2.0mm | 面が薄すぎると穴あき(溶け落ち)、厚すぎると裏波が出ずにルートエッジが残存する。 |
| ルート間隔(ギャップ) | 3.0mm〜3.5mm(棒径同等) | 2.5mm〜4.0mm | 仮止め(クサビ)の収縮を見越して均一に確保。2.0mm以下は溶け込み不良の主因。 |
| 初層TIG溶接電流 | 85A〜105A(下向き〜立向き) | 80A〜120A(母材温度による) | ビビって電流を下げると熱量不足で溶加棒が乗るだけになり、裏面融合が完全に失敗する。 |
| バックシールド酸素濃度 | 100ppm以下(SUS配管施工時) | 0.1%(1000ppm)以下 | ステンレス施工でガスパージを怠ると裏波が著しく酸化し、脆化割れや腐食直結。 |
日本溶接協会(JWES)の技能者検定やプラント配管工事の仕様書でも明記されている通り、ルート間隔の誤差はわずか0.5mm以内に抑えるのが鉄則です。現場で急ぐあまりグラインダー仕上げでルート面を不均一にしたまま仮付けを行うと、溶接電流を一定に保っていても途中で裏波の幅が乱高下することになります。
プロが実践するTIG溶接の現場技術|ルート間隔・電流・棒入れタイミングの鉄則
均一な裏波を連続して走らせるための核心は、溶融池に生じる「キーホールの挙動」を把握し、それに応じた棒入れのルーティンを確立することです。
まず、裏波溶接の初層において最も警戒すべきは熱の先行逃げです。アークスタート直後は母材が冷えているため、十分にルート部両端が溶けてキーホールが口を開くまで溶加棒を差し込んではいけません。母材エッジが丸みを帯びて溶け合い、わずかな光の抜け(裏側への貫通)が確認できた瞬間が、最初の棒入れタイミングです。
プロの現場で徹底されている操作リズムは以下の通りです。
1. キーホールの維持:
ルート間隔に対して適切な太さの溶接棒(板厚3mm〜6mm程度なら径2.4mmが標準)を使用し、トーチを微小にウィービング、またはストレートに運びながらキーホールを一定の大きさ(直径2mm程度)にキープします。
2. 棒を入れる位置と角度:
溶加棒は溶融池の前端、まさにキーホールの隙間に押し込むように供給します。プールの上に乗せるのではなく、裏面の余盛を作りにいく意識で「ルートエッジの奥」へわずかに差し込むのが裏波溶接のコツです。
3. 2層目(肉盛り)の熱管理:
初層でせっかく完璧な裏波を出しても、続く肉盛り溶接で初層ビードを溶かし直しすぎて裏波を凹ませてしまう(引き込み現象)事故が多発します。2層目は初層が約150℃以下まで適度に冷却したことを確認し、初層よりもアーク長を詰め、母材側へ入熱を逃がしながら素早く走らせる必要があります。
【配管溶接の現場実態】バックシールドと下向き・立ち上がり姿勢のリアル
炭素鋼配管であれば大気中の裏波形成も可能ですが、ステンレス配管(SUS304やSUS316L)の現場ではバックシールドの成否が合否を完全に分けます。
現場取材において熟練配管工が口を揃えるのは、「裏波溶接のクオリティは溶接アークを飛ばす前、管内にアルゴンガスを充満させる養生テープの密閉度で決まる」という事実です。管内酸素濃度計で50〜100ppm以下を確認せずに点弧した場合、裏ビードの表面には「鳥肌」や「黒皮」と呼ばれる激しい酸化スケールが生じ、浸透探傷試験(PT)や曲げ試験で即座に割れが発生します。
さらに配管特有の難所が「姿勢変化」です。固定管溶接(5G・6G姿勢)では、下向き(6時位置)からスタートして立向き(3時・9時)、そして上向き・平継手(12時)へと刻一刻と溶融池に対する重力の方向が変化します。6時位置の下向きスタートでは溶融金属が垂れやすいため電流を85A前後に抑え、熱が逃げやすい立向きゾーンではアークを確実に左右エッジへ振り分けながら90〜95Aまでトーチスイッチやフットリモコンで微調整する高度な柔軟性が求められます。
一般に知られていない盲点とネットの誤解
YouTubeやSNSの溶接解説ショート動画では、「ローリング(セラミックノズルを母材に当てて転がす手法)さえ極めれば裏波は誰でもキレイに出る」といった言説が散見されます。しかし、これは現場の実務においては危険な誤解です。
ローリングはノズルの振幅が一定になりやすいため、外観の鱗(ウロコ)は整って見えます。しかし、ルート間隔のわずかな広狭や板厚公差に対して、手の感覚による微細なアーク軌道修正が遅れやすいという致命的なデメリットを抱えています。特にルート間隔が狭い箇所でノズルを機械的に転がし続けると、アークがルート底面に届かず、表面だけが美しく裏面が全く溶けていない「見かけ倒しの重大欠陥」を生み出します。
また、「裏波が落ちる(穴が開く)のを防ぐために電流を限界まで落とす」というアプローチも完全な間違いです。低すぎる電流は母材を溶かす時間を無駄に長引かせ、結果として配管全体に過剰な入熱を与えて母材を熱歪みさせます。「適正な強めの電流で、素早くキーホールを作って棒を差し込み、熱を滞留させずに前進する」ことこそが、最も熱歪みを抑えて美しい裏波を残す最短ルートです。
【プロの結論】裏波溶接の習得に向いている人・根本的な見直しが必要な人
裏波溶接の技術が劇的に伸びる人の特徴:
- 開先加工のバリ取り、ルート面のヤスリがけ、脱脂洗浄を1ミリ・1秒も妥協せず徹底できる人
- トーチを持たない左手(溶加棒側)の送り出し動作を、ノールックでスムーズに行える人
- 溶融池の色、広がり、背面の光の抜け方を凝視し、アーク音の変化に即座に反応できる人
一度立ち止まって練習方法を見直すべき人の特徴:
- 開先のズレやギャップの不揃いを「溶接時の腕でカバーしよう」とそのまま仮止めしてしまう人
- アークを直視することを恐れ、遮光面越しに溶融池の先端(キーホール)を観察できていない人
- 溶接棒を入れるピッチが一定でなく、ビードの見た目のウロコ模様ばかりを気にしている人
JIS検定(専門級・配管)を一発合格するためのロードマップ
配管溶接工としての市場価値を証明する最大の資格が、日本溶接協会(JWES)が管轄するJIS検定資格(T-1P、TN-P、T-1Fなど)です。特にパイプの裏波溶接を伴う専門級(P種)は、合格率が回によって50%〜60%台まで落ち込む難関試験として知られています。
検定試験における最大の関門は「外観検査」と「表曲げ・裏曲げ試験」です。曲げ試験機で試験片を180度曲げた際、裏波ビードの融合不良箇所から1mm以上の亀裂が入ればその場で即不合格となります。試験管は裏ビードの「余盛の高さ(適正値は0.5mm〜2.0mm)」と「アンダーカットの有無」を厳格にノギスとゲージで測定します。
合格に向けた具体的な対策は、試験材(炭素鋼鋼管STPG370等)の酸化被膜(ミルスケール)を開先エッジから内外周20mm以上完全に削り落とすことから始まります。黒皮が残っているとアークが乱れて初層にブローホールが発生します。2026年現在の検定基準では、外観の美しさ以上に「内部欠陥ゼロ」の施工再現性が厳しく審査されるため、基本に忠実なルートギャップ保持と入熱管理の徹底が一発合格への唯一の道です。
【裏波溶接】に関するよくある質問(FAQ)
Q1:初層の裏波が途中で切れてしまいます。どうすれば途切れずに出せますか?
A1:溶加棒の供給間隔が空きすぎているか、アーク長が途中で伸びて入熱が逃げていることが原因です。棒を入れるピッチを一定のリズム(1秒間に1〜2回程度)で刻み、トーチの前進速度をキーホールの移動速度と完全に同期させてください。また、息継ぎや姿勢の踏み替えを行う際は、必ずクレーター処理を行ってスロープダウンさせ、再スタート時は前ビードの終端を5mm程度重ねてしっかり溶かし直してから棒を入れ始めると継ぎ目の裏波が途切れません。
Q2:ステンレス配管で裏ビードが黒くボロボロ(酸化)になる原因と対策は?
A2:管内のバックシールド用アルゴンガスが不十分で、大気中の酸素と高温の溶融金属が反応していることが原因です。溶接前に管内容積の3倍〜5倍以上のアルゴンガスを流してパージを完了させ、溶接中も適切な流量(5〜10L/min程度)を維持してください。また、溶接直後にシールドガスを急に止めず、アフターフロー時間を5秒〜8秒しっかり確保して冷えるまで保護することが極めて重要です。
Q3:ルート間隔(ギャップ)が広がりすぎたり狭すぎたりした場合のリカバリー方法は?
A3:ギャップが狭い(2.0mm以下)箇所は、薄刃の切断砥石(1.0mm厚など)をリューターやサンダーに装着し、開先ルート部をなぞって規定の隙間まで削り広げてください。逆に広すぎる(4.0mm以上)箇所は、そのままアークを飛ばすと確実に溶け落ちるため、開先エッジにあらかじめ「肉盛り(バターリング)」を薄く施して冷やし、グラインダーで正規の開先形状とギャップに整形し直してから初層溶接に入ることが確実な手戻り防止策です。
まとめ:精度と再現性を高める下準備こそが美ビードへの最短ルート
裏波溶接は決して「職人の勘」や「魔法の手さばき」だけで成り立っているわけではありません。裏面に生じるビードは、開先角度、ルート面の厚み、ルート間隔、そしてアーク長と溶接電流という物理パラメータが完璧に調和した結果として、必然的に現れるものです。
「裏波が出ない」「欠陥が出る」と悩んだときこそ、トーチを動かす手の技術を疑う前に、ノギスを手に取って開先精度と仮付けのギャップを再計測してみてください。下準備の狂いをゼロに近づけ、キーホールの開閉をじっくりと観察しながら適切なタイミングで棒を送り込む。その愚直な再現性の積み重ねこそが、現場で誰からも信頼される美しい裏波ビードを生み出す確かな力となります。 (出典: 裏 波 溶接(Yahoo!ニュース))

最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。