ドブ漬けとは?溶融亜鉛めっきの圧倒的防錆力と名前の由来を徹底解剖
高速道路のガードレールや送電鉄塔、身近なところでは道路の側溝のグレーチング(格子状の鉄蓋)など、雨風や紫外線にさらされながら何十年もサビずに耐え続ける鋼材を目にしたことがあるはずです。過酷な屋外環境を支える金属加工の代名詞として現場で語られるのが「ドブ漬け」という通称です。
工業の専門用語とは思えないインパクトのある呼称ですが、その正体はJIS規格にも定められた極めて高度な表面処理技術である「溶融亜鉛めっき(ドブめっき)」を指します。本稿では、現場取材と最新の技術基準に基づき、なぜこのような名前がついたのかという語源の真相から、電気めっきや塗装との決定的な違い、驚異的な防錆性能のメカニズム、そして費用相場や導入時の落とし穴まで徹底解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:「ドブ漬け」は高温で溶かした亜鉛槽に鋼材を浸す「溶融亜鉛めっき」の現場俗称であり、400℃超の溶融亜鉛浴槽が水路(ドブ)に似ていたことに由来する。
- 要点2:電気めっきや塗装に比べ圧倒的な膜厚と「保護皮膜作用」「犠牲防食作用」を持ち、一般的な大気環境下であればメンテナンスフリーで50年以上の耐用年数を誇る。
- 要点3:熱歪みやネジ山の目詰まり、初期の「白錆」といった固有のデメリットが存在するため、部材の板厚や使用目的に応じた適切な規格選定(HDZ規格など)が不可欠である。
【名前の由来と基本】ドブ漬けとは一体どんな加工?溶融亜鉛めっきの仕組みを徹底解明
「ドブ漬け」という言葉を初めて耳にした人の多くは、「溝(ドブ)の汚水に浸すのか」「非公式な粗悪加工ではないか」といった疑問や誤解を抱きがちです。しかし実態はまったく逆で、日本の重工業やインフラを根底から支える最高水準の防錆処理技術です。
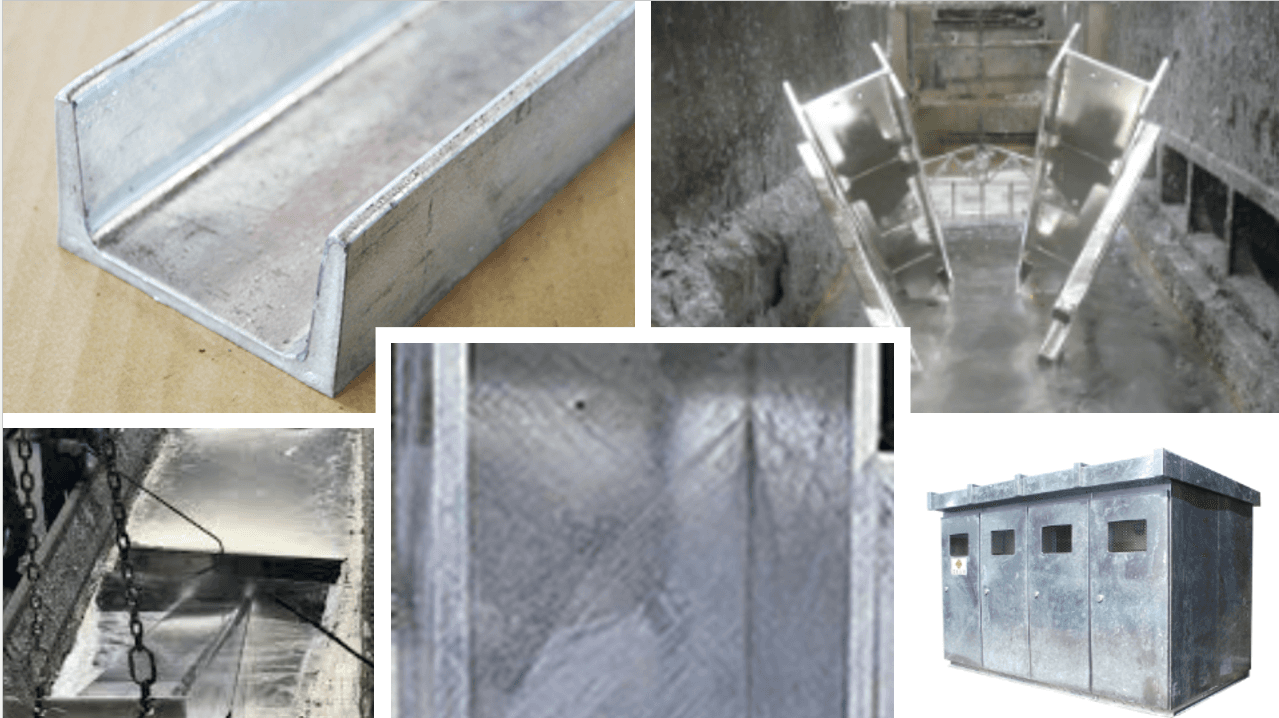
この呼び名の由来は、めっき工場の作業現場にあります。加工工程において、約440℃〜460℃の高温でドロドロに溶かした亜鉛を満たした巨大な長方形の槽(めっき浴槽)へ、クレーンで鉄骨や資材を丸ごと漬け込みます。この細長く深さのあるめっき槽が「側溝(ドブ)」を連想させたこと、そして豪快にドボンと「漬け込む」作業光景から、職人たちの間で自然発生的に「ドブ漬け」「ドブめっき」と呼ばれるようになりました。
正式な学術・産業名称は「溶融亜鉛めっき(Hot-Dip Galvanizing)」です。鉄の表面に亜鉛の合金層と純亜鉛層を強固に形成させ、空気に触れると表面に緻密な酸化被膜を形成することで、半世紀以上もの長期間にわたって鉄の酸化(サビ)を遮断します。
【決定的な違い】電気めっき・塗装と何が違う?性能比較データと膜厚の真実
金属の防錆処理には、ドブ漬け以外にも「電気めっき」や「重防食塗装」など複数の手法が存在します。これらはコストや仕上がりの美しさ、耐久性において明確な住み分けがなされています。
以下の比較表は、各工法の構造的特徴と実務上のスペックをまとめたデータです。
| 加工方式 | 被膜の厚さ(膜厚) | 屋外耐用年数(目安) | 防錆メカニズム | 主な用途・コスト感 |
|---|---|---|---|---|
| 溶融亜鉛めっき(ドブ漬け) | 40〜100μm以上 (JIS HDZ規格に準拠) | 30〜100年 (大気・田園地域で50年以上) | 合金層による強固な密着+犠牲防食+保護皮膜 | 大型構造物、屋外インフラ、土木建築資材。 初期費用は中程度、ライフサイクルコストは最安。 |
| 電気めっき(ユニクロ/クロメート) | 3〜15μm程度 (非常に薄い均一膜) | 数か月〜数年 (屋外環境では早期に赤サビ) | 表面の薄い金属皮膜による物理的遮断 | 精密機械部品、ボルト、屋内家電金具。 初期費用は安価だが屋外放置には不向き。 |
| 重防食塗装(エポキシ+ウレタン等) | 100〜200μm程度 (多層塗りによる厚膜) | 10〜20年 (定期的な塗り替えが前提) | 樹脂塗膜による水・酸素の物理的遮断 | 橋梁、船舶、景観重視の建築物。 初期費用はやや高め、定期的な再塗装コストが発生。 |
ドブ漬けの最大の強みは、電気めっきの約5〜10倍以上にも達する圧倒的な膜厚です。電気めっきは電気分解を利用して薄く均一にめっきを付着させるため、精密なボルトのネジ山を潰さない利点がある反面、屋外の風雨に晒されると数年で膜が消失します。
一方、塗装は紫外線による塗膜の劣化やひび割れが避けられず、10〜15年ごとの再塗装コスト(足場代・人件費)がかさみます。ドブ漬けは初期費用こそ電気めっきより高くなるものの、数十年にわたりメンテナンスをほぼ必要としないため、トータルのライフサイクルコスト(LCC)において突出した経済性を発揮します。
【現場工程の全貌】知られざるメッキ加工工程と圧倒的な防錆効果を生む2大原理
ドブ漬けは単に鉄を亜鉛のプールに入れるだけの単純作業ではありません。母材と亜鉛を原子レベルで結合させるため、極めて厳密なメッキ加工工程を経て施工されます。
- 脱脂(だっし):鋼材に付着した油脂や切削油をアルカリ溶液で徹底的に除去。
- 酸洗(さんせん):塩酸や硫酸のプールに浸し、鉄の表面に生じた黒皮(ミルスケール)やサビを化学的に溶かして落とす。
- 水洗:薬品を完全に洗い流す。
- フラックス処理:塩化亜鉛アンモニウム溶液に浸し、鉄の表面の酸化を防ぎながら亜鉛との濡れ性を高める。
- 乾燥:急激な水蒸気爆発を防ぐため、予熱・乾燥させる。
- 溶融亜鉛浸漬(本工程):約440℃〜460℃の亜鉛浴に製品を浸漬。鉄と亜鉛が熱反応し、強固な「鉄-亜鉛合金層」が形成される。
- 冷却・仕上げ・検査:水冷または空冷後、余分な亜鉛のタレを除去し、膜厚試験・外観検査を実施。
このようにして完成したドブ漬け鋼材が半世紀もサビない背景には、物理と化学に基づいた2つの自己防衛メカニズムが存在します。
第一に「保護皮膜作用」です。大気中の酸素や炭酸ガスと亜鉛が反応し、表面に極めて薄く水に溶けにくい「塩基性炭酸亜鉛」の皮膜を自動形成します。これが空気や水分の侵入を物理的にシャットアウトします。
第二に、万が一キズがついて鉄の地肌が露出した場合に発動する「犠牲防食(ぎせいぼうしょく)作用」です。亜鉛は鉄よりもイオン化傾向が大きいため、キズの周囲にある亜鉛が鉄よりも先に溶け出して自らを犠牲にし、電気化学的に鉄の腐食を身代わりとなって防ぎます。これにより、少々の擦りキズがついた程度では内部の鉄から赤サビが広がることはありません。
【耐用年数と費用相場】過酷な環境で何年持つ?実務規格とコスト検証
ドブ漬け製品の設計を行う際、指針となるのがJIS H 8641(溶融亜鉛めっき規格)です。めっきの付着量に応じて「HDZ35」「HDZ45」「HDZ55」などのHDZ規格に分類されており、数字が大きいほど亜鉛の膜厚が厚く、過酷な環境に耐えうる仕様となります。
日本溶融亜鉛鍍金協会の長期暴露試験データおよび実務基準によると、環境ごとの年間亜鉛腐食量と耐用年数は以下のように算出されています。
- 田園・山間部(清浄な大気環境):年間亜鉛腐食量 0.5〜1.0μm前後 ➡ 推定耐用年数 80年〜100年以上
- 都市部・一般市街地:年間亜鉛腐食量 1.0〜2.0μm前後 ➡ 推定耐用年数 50年〜70年以上
- 工業地帯・重工業地域(SOx・煤煙):年間亜鉛腐食量 3.0〜5.0μm前後 ➡ 推定耐用年数 25年〜40年前後
- 海岸地帯(塩分飛来地域・飛沫なし):年間亜鉛腐食量 2.0〜5.0μm前後 ➡ 推定耐用年数 20年〜35年前後
加工の費用相場については、製品の形状やロット数、重量(トン単価・キロ単価)によって変動します。一般的な形鋼や構造用金物の場合、めっき加工費用の目安は1kgあたり120円〜250円前後が業界標準のベースとなります。ただし、パイプ状の閉断面構造で内部に亜鉛を行き渡らせるための「空気抜き穴・流出穴」加工が必要な場合や、細かいボルト類を遠心分離機で仕上げる特殊処理(遠心めっき)では割増工賃が発生します。
【落とし穴と注意点】白錆の原因と対策|ドブ漬けのデメリットを暴く
無敵の防錆性能を誇るドブ漬けですが、万能の魔法ではありません。金属加工の現場や設計段階でトラブルになりやすい特有のデメリットと弱点が存在します。
1. 初期に発生する「白錆(しろさび)」の正体と誤解
ドブ漬けを施工したばかりの製品を雨天時に屋外へ野積みしたり、風通しの悪い場所で密着させて保管すると、表面に白い粉を吹いたような白錆(水酸化亜鉛)が発生することがあります。これは保護皮膜(塩基性炭酸亜鉛)が完成する前に、結露や水分と亜鉛が反応して生じる現象です。
「めっき不良ではないか」とクレームになるケースが散見されますが、白錆は表面の極めて浅い層で起きている一時的な現象であり、製品本来の長期防錆性能を損なうものではありません。通気性の良い場所に設置して大気中の炭酸ガスに触れさせれば、自然と強固な保護皮膜へと変化していきます。外観不良を未然に防ぐ対策としては、施工直後の「屋内通風保管」や「クロメート処理・無機系保護コート」の事前塗布が有効です。
2. 高温浸漬による「熱歪み(変形)」と「ネジの嵌合不良」
ドブ漬けは450℃前後の熱浴に浸すため、薄板(板厚3.2mm未満)の鋼板や溶接応力が残った部材は熱膨張と冷却の温度差で大きく波打つような歪み(熱変形)を起こします。また、めっき皮膜が分厚く付着するため、加工済みの雌ネジや雄ネジの溝が亜鉛で埋まってしまい、ボルトが締まらなくなるトラブルが頻発します。
これらの対策として、ボルト接合部には「オーバータップ加工(めっきの厚み分だけネジ穴をあらかじめ大きく切っておく手法)」を施すか、ドブ漬け専用規格の「溶融亜鉛めっきボルト(F8Tなど)」を採用することが設計現場の鉄則です。
【プロの選定基準】ドブ漬けを選ぶべき現場・避けるべき設計
数々の特性を踏まえ、どのようなケースでドブ漬けを選択すべきか、あるいは避けるべきかの明確な判断基準を提示します。
向いているケース(即座に採用すべき現場)
- 長期間の屋外設置でメンテナンスが困難な構造物:太陽光発電架台、通信用鉄塔、道路標識柱、外階段、沿岸部近傍のフェンス。
- 複雑な立体構造物:パイプの内面や入り組んだ溶接の隙間まで、液体亜鉛が回り込んで内側から完全に防錆したい部材。
- 初期コストよりも生涯トータルコストを最小化したいプロジェクト:足場架設費が高額になる高所設備や土中・水中に埋設される杭部材。
向いていない・避けるべきケース(代替手法を検討すべき現場)
- 高精度の寸法公差が求められる精密機器パーツ:膜厚のバラつき(±10〜20μm)や表面の亜鉛ダレが許容できない部品は「電気亜鉛めっき+三価クロメート」や「無電解ニッケルめっき」が適しています。
- 板厚の極めて薄い板金加工品:熱歪みによって製品形状を維持できないため、めっき鋼板(ZAMやガルバリウム等の事前めっき鋼板)からのプレス加工が推奨されます。
- 鏡面仕上げや美麗な意匠性が最優先される装飾金物:ドブ漬け特有の「スパングル(亜鉛の結晶模様)」や経年による光沢消失(グレーへの変色)がデザイン上受け入れられない場合は、ステンレス材(SUS304/316)や高品質焼付塗装を選択すべきです。
【ドブ漬けとは】に関するよくある質問(FAQ)
Q1:なぜ「ドブ」という汚いイメージの言葉が使われているのですか?
A1:溶融亜鉛を満たした長細く深いめっき槽が現場で「ドブ(側溝・水路)」の形状に見えたことと、そこに部材を豪快に浸す作業から生まれた現場の通称です。汚水を使うわけではなく、中身は高純度の溶融亜鉛であり、正式には「溶融亜鉛めっき」というJIS規格の高度な工業技術です。
Q2:ドブ漬けした金属に後からペンキ塗装(上塗り)はできますか?
A2:可能です。めっき鋼材に塗装を施す工法は「重防食複合システム(デュプレックスシステム)」と呼ばれ、めっき単体よりもさらに耐久年数を伸ばす目的で橋梁などに採用されます。ただし、新品の亜鉛めっき表面は塗料が密着しにくいため、表面を研磨(ブラスト処理やケレン作業)するか、エッチングプライマーなどの専用下地塗料を塗布する必要があります。
Q3:表面に出てくる白い粉(白錆)は不良品ですか?
A3:不良品ではありません。めっき直後の亜鉛が結露や雨水などの湿気と反応して一時的に発生する「水酸化亜鉛」です。通気性の良い屋外環境に置くことで、大気中の二酸化炭素と結合して安定した灰色の保護皮膜へと変化し、防錆性能自体には影響を与えません。水洗いや乾拭きで除去できます。
Q4:ドブ漬けのグレーチングやアングル材をサンダーで切断・溶接しても大丈夫ですか?
A4:切断や溶接自体は可能ですが、加工部は亜鉛層が消失して鉄が剥き出しになるため、そのまま放置すると赤サビが発生します。切断端面や溶接箇所には、即座に高濃度亜鉛末塗料(ローバル等の常温亜鉛めっきスプレー)を規定膜厚以上塗布して補修(タッチアップ)を行うことが義務付けられています。
まとめ:半世紀の耐久性を手に入れるための実践的アプローチ
「ドブ漬け」という泥臭い通称の裏側には、強固な鉄-亜鉛合金層と犠牲防食という理にかなった化学反応が生み出す、世界最強クラスの防錆テクノロジーが凝縮されています。
薄板の熱歪みやネジ部の目詰まりといった特性上の癖を正しく理解し、適切なJIS HDZ規格の選定と下地設計を行えば、過酷な屋外環境下でもメンテナンスフリーで半世紀にわたり資産を守り抜くことが可能です。製品の用途、設置環境、そして生涯維持コストを総合的に見極め、最適な表面処理を選択してください。 (出典: ドブ 漬け と は(Yahoo!ニュース))

最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。